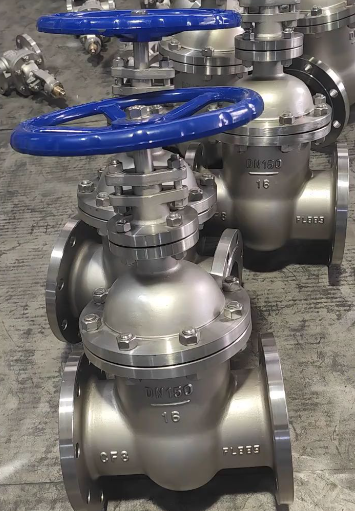
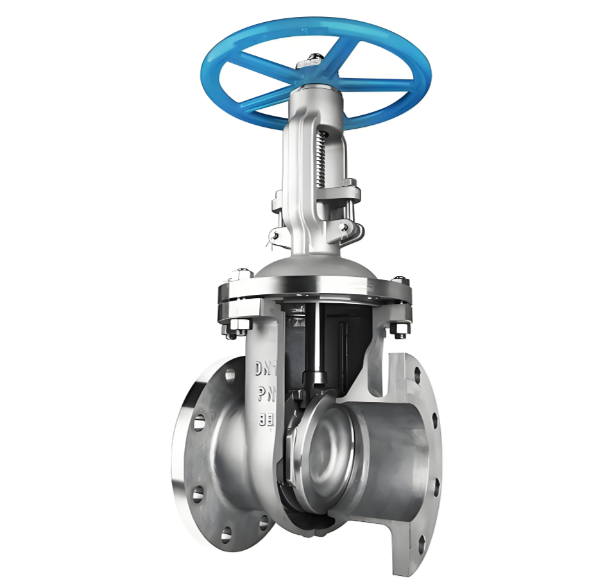
Selezione del grado di acciaio inossidabile per valvole a saracinesca
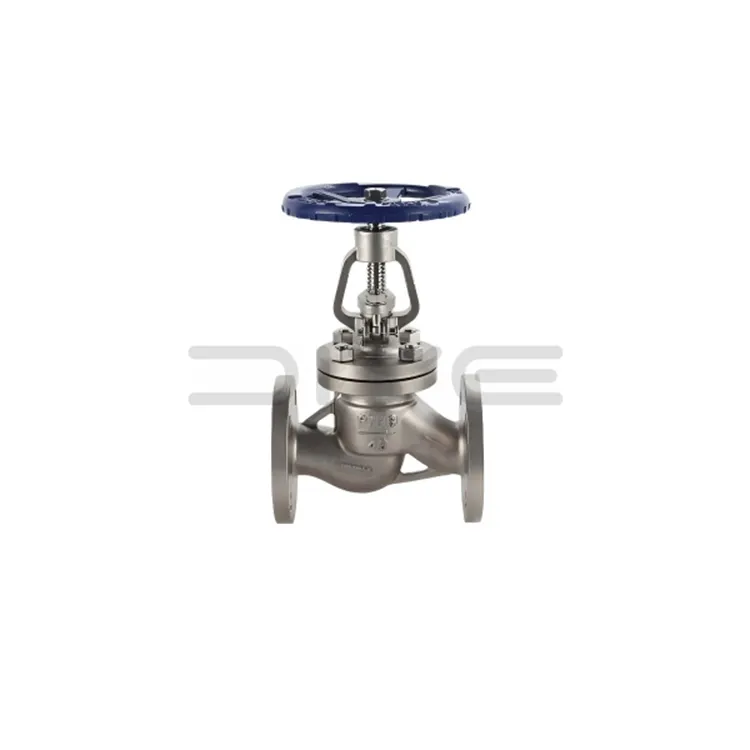
Selezione del grado del materiale perValvole a saracinesca in acciaio inossidabile La selezione del tipo di materiale per le valvole a saracinesca in acciaio inossidabile è determinata dalle caratteristiche del mezzo, insieme alle condizioni di servizio temperatura-pressione. Di seguito sono elencati tre gradi di fusione ampiamente utilizzati:
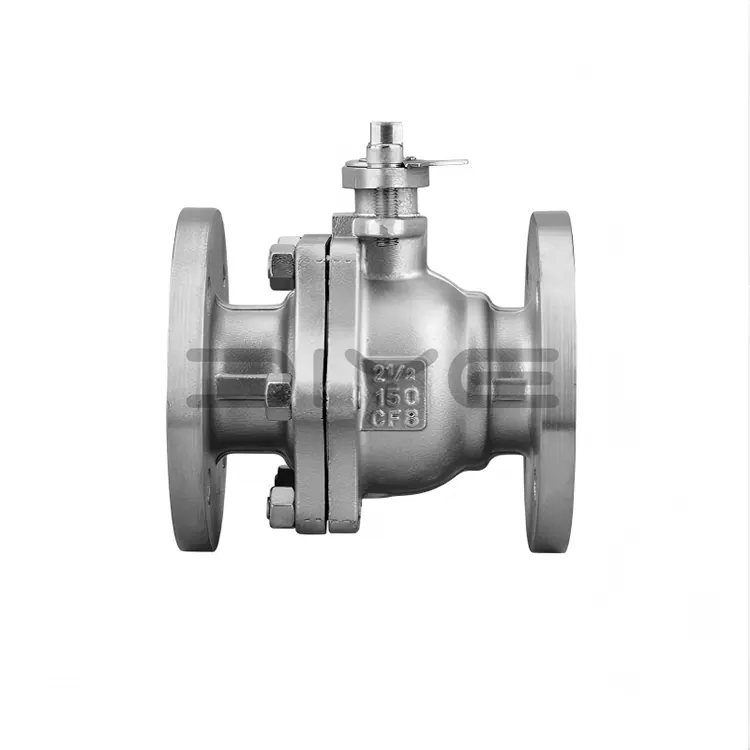
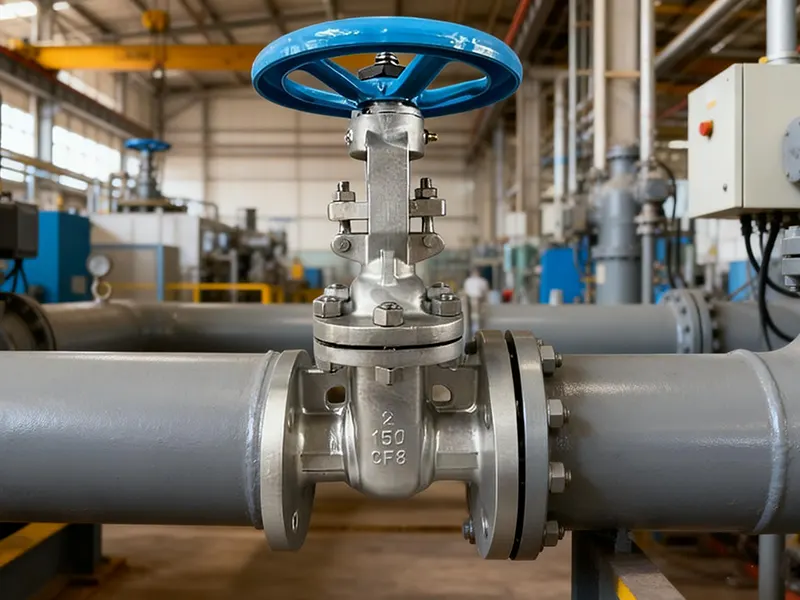
CF8 (acciaio inossidabile 304):Adatto per fluidi leggermente corrosivi come acido nitrico diluito e acidi organici. Può resistere a temperature di esercizio fino a 400°C e offre le prestazioni più convenienti.
CF8M (acciaio inossidabile 316):Progettato per servizi moderatamente corrosivi tra cui acido solforico diluito, acido fosforico e acqua di mare. La sua temperatura massima di esercizio raggiunge i 450°C; l'aggiunta di molibdeno migliora significativamente la resistenza alla corrosione per vaiolatura.
CF3M (acciaio inossidabile 316L a bassissimo tenore di carbonio):Preferito per assemblaggi saldati. Il suo contenuto di carbonio è mantenuto al di sotto dello 0,03%, il che previene efficacemente la corrosione intergranulare all'interno delle zone interessate dal calore della saldatura.
Per condizioni operative speciali, sono disponibili qualità alternative:
CF8C (acciaio inossidabile 347):L'aggiunta di niobio stabilizza il carbonio e offre un'eccellente resistenza alla corrosione intergranulare ad alta temperatura.
CN7M (lega 20):Appositamente formulato per il servizio con acido solforico concentrato a caldo.
Procedura di selezione del grado:
Confermare il tipo e la concentrazione dei mezzi di processo
Fare riferimento ai manuali sulla resistenza alla corrosione per verificare la compatibilità alla corrosione dei gradi candidati
Definire i parametri di temperatura e pressione operativa
Finalizzare il grado che soddisfi sia i requisiti di corrosione che quelli di pressione-temperatura
Caratteristiche di fusione e lavorazione diValvole a saracinesca in acciaio inossidabileLa pratica di fusione delle valvole a saracinesca in acciaio inossidabile differisce sostanzialmente da quella delle valvole a saracinesca in acciaio al carbonio.
L'acciaio inossidabile presenta una fluidità del metallo fuso inferiore rispetto all'acciaio al carbonio. La temperatura di colata deve essere aumentata di 50‑80°C per ottenere il completo riempimento dello stampo; una temperatura eccessiva, tuttavia, provoca una struttura a grana grossa e una ridotta resistenza meccanica.
L'acciaio inossidabile presenta inoltre un ritiro circa 1,5 volte superiore rispetto all'acciaio al carbonio. I montanti più grandi sono quindi obbligatori nella progettazione dei sistemi di iniezione per mitigare le cavità da ritiro grave. Durante la fusione si formano incrostazioni superficiali più dure, che rendono la sformatura e la molatura più impegnative in termini di manodopera.
Nelle operazioni di lavorazione meccanica, l'acciaio inossidabile presenta scarsa lavorabilità e forte tendenza all'incrudimento, che accelera l'usura dell'utensile. Le contromisure pratiche includono l'adozione di utensili da taglio in carburo cementato della serie YG, la riduzione della velocità di taglio al 60‑70% dei valori tipici per l'acciaio al carbonio e l'applicazione di velocità di avanzamento più elevate per evitare che l'utensile si blocchi sugli strati superficiali incruditi.
Particolare attenzione dovrebbe essere prestata al rivestimento duro delle superfici di tenuta. Coefficienti di dilatazione termica non corrispondenti tra il metallo di base in acciaio inossidabile e i depositi di rivestimento duro di stellite possono indurre stress residuo e distorsione dei componenti dopo la saldatura. Trattamento superficiale e passivazione per valvole a saracinesca in acciaio inossidabile Nonostante la resistenza intrinseca alla corrosione dell'acciaio inossidabile, la corretta finitura superficiale e la passivazione rimangono fondamentali per una durata di servizio affidabile.
Trattamento superficiale interno:
I percorsi del flusso interni vengono sottoposti a sabbiatura per rimuovere incrostazioni e sabbia residua. Successivamente i componenti vengono trattati con una soluzione passivante mista di acido nitrico-fluoridrico. Questo trattamento elimina la contaminazione superficiale da ferro libero e genera una pellicola passiva di ossido di cromo densa e uniforme di 2-5 nm di spessore: la barriera centrale che fornisce protezione dalla corrosione.
La qualità della passivazione viene convalidata tramite il test blue-spot: la soluzione di prova (fercianuro di potassio più acido nitrico) viene applicata sulla superficie. Un risultato positivo non mostra alcuna colorazione blu entro 30 secondi; i punti blu indicano una contaminazione residua da ferro libero.
Trattamento superficiale esterno:
Normalmente, le valvole a saracinesca in acciaio inossidabile non richiedono rivestimento esterno di vernice grazie alla buona resistenza alla corrosione atmosferica. Quando le specifiche del progetto richiedono una marcatura verniciata, è necessario applicare prima un primer epossidico per superare la scarsa adesione della vernice su superfici lisce in acciaio inossidabile, seguito dall'applicazione del topcoat.
Le superfici di tenuta delle flange sono rivestite con grasso antiruggine per una protezione temporanea durante il trasporto e lo stoccaggio, evitando macchie di ruggine superficiale che comprometterebbero le prestazioni di tenuta.
Notizie correlate
- Che cos'è una valvola a saracinesca in acciaio forgiato e in che modo supporta un controllo affidabile del flusso industriale?
- Filtro a Y flangiato ANSI da 150 libbre in acciaio inossidabile per una filtrazione affidabile della tubazione
- Processo di test completo della valvola a sfera in acciaio inossidabile | Ispezione standard e garanzia di qualità
- Valvola a farfalla sanitaria in 3 pezzi per sistemi igienici di controllo dei fluidi
- Tendenze delle valvole di ritegno dei sindacati sanitari nella moderna lavorazione dei fluidi igienici
- Valvola a sfera con flangia in due pezzi: principi strutturali, regole di installazione e limitazioni di applicazione
Lasciami un messaggio